รู้จัก Delta E (ΔE) ค่าวัดสีบรรจุภัณฑ์ที่ช่วยล็อคเฉดสีให้เป๊ะทุกล็อต ป้องกันปัญหาสีเพี้ยน พร้อมเทคนิคคุยกับโรงพิมพ์ให้อนุมัติตรวจสีผ่านง่าย ได้งานตรงใจ!
Key Takeaways:
- ภาษากลางของการวัดสี: Delta E (ΔE) คือตัวเลขมาตรฐานที่ใช้แทนสายตา เพื่อวัดความต่างระหว่างสีต้นฉบับกับงานพิมพ์จริง
- ยิ่งค่าน้อย สียิ่งตรง: ค่า ΔE ยิ่งต่ำ สียิ่งใกล้เคียงต้นฉบับ (ค่า 1–2 ถือว่ายอมรับได้ ส่วนค่ามากกว่า 5 คือสีเพี้ยนชัดเจน)
- ลดข้อผิดพลาดจากสายตา: ช่วยตัดปัญหาการมองสีเพี้ยนจากปัจจัยเรื่องแสง ความล้า หรือสายตาของแต่ละบุคคล
- รักษาแบรนด์และลดต้นทุน: ช่วยให้สีของบรรจุภัณฑ์สม่ำเสมอทุกล็อต พร้อมลดของเสียและลดเวลาพิมพ์ซ้ำจากการตั้งเครื่องผิดพลาด
เคยสงสัยไหมว่า ทำไมกล่องบรรจุภัณฑ์ที่ผลิตจากไฟล์อาร์ตเวิร์กเดียวกัน บางครั้งกลับมีสีแตกต่างกัน? กล่องล็อตแรกอาจมีสีน้ำเงินเข้มตามที่ต้องการ แต่เมื่อสั่งผลิตเพิ่มในครั้งถัดไป สีที่ได้กลับดูอ่อนลงเล็กน้อย ทั้งที่ใช้ไฟล์ออกแบบชุดเดิม
ความคลาดเคลื่อนนี้เกิดขึ้นได้จากหลายปัจจัย ทั้งชนิดของกระดาษ หมึกพิมพ์ ระบบการพิมพ์ และสภาพแวดล้อมในการผลิต แต่คำถามสำคัญคือ เราจะรู้ได้อย่างไรว่าสีที่แตกต่างกันนั้น ยังอยู่ในระดับที่ยอมรับได้หรือไม่?
การใช้สายตาเพียงอย่างเดียวอาจไม่เพียงพอ เพราะสิ่งที่คนหนึ่งมองว่าสีตรง อีกคนอาจรู้สึกว่าสีเพี้ยน โดยเฉพาะงานพิมพ์ที่ต้องรักษาสีประจำแบรนด์ให้สม่ำเสมอในทุกล็อตการผลิต
นี่จึงเป็นเหตุผลที่โรงพิมพ์นำ Delta E (ΔE) มาใช้เป็นเครื่องมือประเมินความแตกต่างของสี ช่วยให้การตรวจสอบคุณภาพมีหลักเกณฑ์ที่ชัดเจน และลดความคลาดเคลื่อนในการสื่อสารระหว่างโรงพิมพ์ นักออกแบบ และเจ้าของแบรนด์
Delta E (ΔE) คืออะไร?
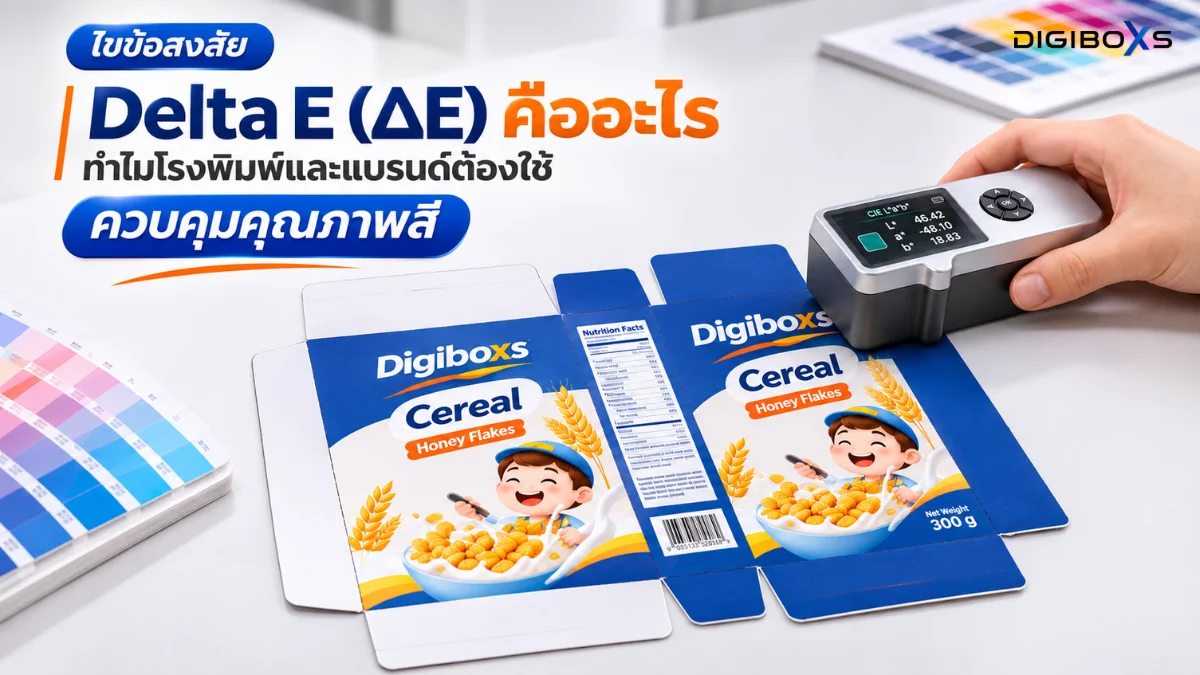
Delta E (ΔE) คือค่าที่ใช้วัดความแตกต่างของสีระหว่างสีต้นฉบับ (Target Color) กับสีที่พิมพ์ออกมาจริง (Printed Output) โดยอ้างอิงจากระบบสีมาตรฐาน (Color Space) และคำนวณด้วยเครื่องวัดสเปกตรัม (Spectrophotometer) แทนการใช้สายตาเพียงอย่างเดียว
หลายคนอาจสงสัยว่า หากมองด้วยตาแล้วสีดูเหมือนกัน ยังจำเป็นต้องวัดหรือไม่ คำตอบคือ "จำเป็น" เพราะสายตามนุษย์สามารถรับรู้สีแตกต่างกันได้ตามอายุ สภาพแสง มุมมอง หรือแม้แต่ความล้าของสายตา ในขณะที่เครื่องมือวัดจะให้ผลลัพธ์เป็นตัวเลขที่มีมาตรฐานเดียวกันทุกครั้ง
ดังนั้น Delta E จึงกลายเป็นภาษากลางที่โรงพิมพ์ นักออกแบบ และเจ้าของแบรนด์ใช้ร่วมกันในการกำหนดว่า "สีที่พิมพ์ออกมาใกล้เคียงกับต้นฉบับมากเพียงใด"
หลักการอ่านค่า Delta E สามารถเข้าใจได้ง่าย ๆ ดังนี้
- ΔE = 0 หมายถึงสีทั้งสองไม่มีความแตกต่างตามสูตรและเงื่อนไขการวัดที่ใช้
- ค่า ΔE ต่ำ หมายถึงสีทั้งสองมีความแตกต่างกันน้อย
- ค่า ΔE สูง หมายถึงสีทั้งสองมีความแตกต่างกันมากขึ้น
ตัวอย่างเช่น แบรนด์เครื่องสำอางต้องการผลิตกล่องครีมที่ใช้สีน้ำเงินเข้มเป็นสีหลัก เมื่อโรงพิมพ์นำตัวอย่างกล่องไปวัดเทียบกับสีอ้างอิง พบว่ากล่องล็อตแรกมีค่า ΔE เท่ากับ 1.2 ส่วนอีกล็อตมีค่า 4.5
หากทั้งสองล็อตใช้สูตรและเงื่อนไขการวัดเดียวกัน กล่องที่มีค่า ΔE เท่ากับ 1.2 จะมีสีใกล้เคียงกับต้นฉบับมากกว่า
ค่า Delta E คำนวณมาจากอะไร?
Delta E มักคำนวณจากข้อมูลสีในระบบ CIE Lab ซึ่งใช้ค่าตัวเลขสามองค์ประกอบในการอธิบายสี ได้แก่
- L* แสดงระดับความสว่างของสี
- a* แสดงตำแหน่งสีในแกนเขียวถึงแดง
- b* แสดงตำแหน่งสีในแกนน้ำเงินถึงเหลือง
เมื่อวัดสีทั้งสองตัวอย่างแล้ว ระบบจะนำข้อมูลมาคำนวณความแตกต่างตามสูตร Delta E ที่กำหนด เช่น CIE76 หรือ CIEDE2000 (ΔE00)
ทั้งนี้ สูตรแต่ละประเภทมีวิธีคำนวณแตกต่างกัน จึงไม่ควรนำตัวเลข Delta E จากคนละสูตรมาเปรียบเทียบกันโดยตรง
ค่า Delta E แต่ละระดับบอกอะไร?
ค่า Delta E ไม่ได้บอกเพียงว่าสี "ต่าง" หรือ "ไม่ต่าง" แต่ยังช่วยให้สามารถประเมินได้ว่าความแตกต่างนั้นอยู่ในระดับที่ลูกค้าหรือผู้ใช้งานจะสังเกตเห็นหรือไม่
ค่า ΔE | ความหมาย |
0–1 | แทบไม่สามารถแยกความแตกต่างได้ แม้ผู้เชี่ยวชาญก็สังเกตได้ยาก |
1–2 | สีใกล้เคียงมาก เห็นความต่างได้เมื่ออยู่ภายใต้แสงมาตรฐาน โดยทั่วไปถือว่ายอมรับได้ |
2–4 | เริ่มสังเกตเห็นความแตกต่าง เหมาะกับงานพิมพ์ทั่วไปที่ไม่ได้เน้นความแม่นยำของสีเป็นพิเศษ |
4–5 | ความแตกต่างเห็นได้ชัด อาจกระทบภาพลักษณ์ของแบรนด์ ควรตรวจสอบและปรับสี |
มากกว่า 5 | สีแตกต่างอย่างมีนัยสำคัญ ไม่ควรใช้ผลิตจริงโดยไม่ปรับแก้ |
อย่างไรก็ตาม ตัวเลขเหล่านี้เป็นเพียงแนวทางเบื้องต้น เนื่องจากแต่ละอุตสาหกรรมมีเกณฑ์การยอมรับที่แตกต่างกัน ตัวอย่างเช่น บรรจุภัณฑ์สินค้าแบรนด์ระดับพรีเมียม เครื่องสำอาง หรือสินค้าลักชัวรี มักกำหนดค่า ΔE ที่เข้มงวดกว่างานพิมพ์ทั่วไป เพื่อให้สีของแบรนด์มีความสม่ำเสมอในทุกล็อตการผลิต
ค่า Delta E เท่าไรจึงถือว่ายอมรับได้?
ไม่มีตัวเลขเดียวที่เหมาะกับงานพิมพ์ทุกประเภท เนื่องจากแต่ละงานมีความต้องการด้านความแม่นยำของสีแตกต่างกัน
ตัวอย่างเช่น กล่องบรรจุภัณฑ์สินค้าพรีเมียมที่ต้องรักษาสีประจำแบรนด์ อาจมีข้อกำหนดด้านสีเข้มงวดกว่างานพิมพ์ประชาสัมพันธ์ทั่วไป
โรงพิมพ์และลูกค้าจึงควรตกลง Color Tolerance หรือขอบเขตความคลาดเคลื่อนของสีที่ยอมรับได้ก่อนเริ่มผลิต
สมมติว่าแบรนด์กำหนดให้สีโลโก้บนกล่องมีค่า ΔE00 ไม่เกิน 2.0 หากตรวจวัดได้ 1.5 ก็ถือว่าอยู่ภายในเกณฑ์ แต่หากวัดได้ 2.8 ก็ถือว่าเกินข้อกำหนด แม้สีที่มองเห็นด้วยตาอาจไม่ได้แตกต่างกันมากนัก
การกำหนดเกณฑ์ไว้ล่วงหน้าจึงช่วยลดข้อโต้แย้งและทำให้ทุกฝ่ายมีมาตรฐานอ้างอิงร่วมกัน
ทำไมโรงพิมพ์จึงไม่ใช้การมองด้วยตาเพียงอย่างเดียว?
แม้ว่าช่างพิมพ์จะมีประสบการณ์ในการตรวจสอบสีมากเพียงใด การประเมินด้วยสายตายังคงมีข้อจำกัด เพราะการรับรู้สีของมนุษย์ได้รับอิทธิพลจากปัจจัยหลายด้าน
1. สภาพแสงที่ใช้ตรวจสอบ
สีเดียวกันอาจดูแตกต่างกันเมื่ออยู่ภายใต้แสงธรรมชาติ แสง LED หรือแสงไฟสีเหลือง เช่น กล่องสีครีมอาจดูอมเหลืองมากขึ้นเมื่อวางใต้แสงวอร์มไวท์
นอกจากนี้ ยังมีปรากฏการณ์ที่เรียกว่า Metamerism ซึ่งเกิดขึ้นเมื่อสีสองสีดูเหมือนกันภายใต้แสงชนิดหนึ่ง แต่กลับมองเห็นความแตกต่างเมื่อเปลี่ยนไปใช้แสงอีกชนิดหนึ่ง
2. ชนิดของกระดาษและพื้นผิว
กระดาษอาร์ตการ์ด กระดาษคราฟท์ หรือกระดาษที่มีความขาวต่างกัน อาจทำให้หมึกพิมพ์ชนิดเดียวกันแสดงสีออกมาไม่เหมือนกัน รวมถึงเทคนิคเคลือบด้านและเคลือบเงาที่ส่งผลต่อลักษณะการสะท้อนแสง
3. ความแตกต่างของการรับรู้สีในแต่ละบุคคล
อายุ ความล้าของสายตา และสภาพแวดล้อมในการมอง ล้วนส่งผลต่อการตัดสินว่าสีสองสีเหมือนหรือแตกต่างกัน
ด้วยเหตุนี้ โรงพิมพ์จึงใช้เครื่อง Spectrophotometer สำหรับวัดคุณสมบัติการสะท้อนแสงของตัวอย่าง แล้วนำข้อมูลมาคำนวณค่า Delta E เพื่อเปรียบเทียบกับสีอ้างอิง
นอกจากนี้ การตรวจสอบด้วยสายตาภายใต้แสงมาตรฐาน เช่น D50 ยังช่วยให้การประเมินสีมีสภาพแวดล้อมที่สม่ำเสมอมากขึ้น
อย่างไรก็ตาม การตรวจสอบด้วยเครื่องมือไม่ได้หมายความว่าจะสามารถละเลยการประเมินด้วยสายตาได้ทั้งหมด เพราะลักษณะพื้นผิว ความเงา และความรู้สึกต่อสีของบรรจุภัณฑ์สำเร็จรูปยังเป็นสิ่งที่ควรพิจารณาร่วมกัน
Delta E สำคัญกับแบรนด์อย่างไร?
สำหรับเจ้าของแบรนด์ สีไม่ได้มีหน้าที่เพียงสร้างความสวยงาม แต่ยังเป็นส่วนหนึ่งของอัตลักษณ์ที่ช่วยให้ผู้บริโภคจดจำสินค้าได้
ลองนึกถึงแบรนด์สกินแคร์ที่มีกล่องสีเขียวเข้มเป็นเอกลักษณ์ หากผลิตสินค้าออกมาหลายล็อต แต่บางล็อตสีเขียวอ่อนกว่าเดิม ขณะที่บางล็อตกลับดูอมเหลืองมากขึ้น เมื่อนำกล่องมาวางจำหน่ายร่วมกันก็อาจทำให้ภาพรวมของสินค้าดูไม่สม่ำเสมอ การควบคุมค่า Delta E จึงมีประโยชน์ต่อการผลิตบรรจุภัณฑ์ในหลายด้าน
1. รักษาความสม่ำเสมอของสีประจำแบรนด์
การมีสีอ้างอิงและเกณฑ์ความคลาดเคลื่อนที่ชัดเจน ช่วยให้โรงพิมพ์สามารถตรวจสอบสีในการผลิตแต่ละครั้ง และลดความแตกต่างระหว่างล็อตได้
โดยเฉพาะแบรนด์ที่ผลิตสินค้าหลายรุ่นหรือสั่งผลิตกล่องอย่างต่อเนื่อง การควบคุมสีให้ใกล้เคียงกันช่วยรักษาภาพลักษณ์ของแบรนด์ในระยะยาว
2. ลดข้อผิดพลาดและต้นทุนในการผลิต
หากโรงพิมพ์ตรวจพบว่าสีเริ่มคลาดเคลื่อนระหว่างการตั้งเครื่อง ก็สามารถปรับแก้ได้ก่อนเดินผลิตจำนวนมาก
วิธีนี้ช่วยลดการสูญเสียกระดาษ หมึกพิมพ์ และเวลาที่อาจต้องใช้ในการผลิตใหม่ รวมถึงลดความเสี่ยงจากปัญหาลูกค้าปฏิเสธรับงานเพราะสีไม่ตรงตามที่ตกลงกัน
3. ช่วยให้การสั่งผลิตซ้ำมีมาตรฐานมากขึ้น
สำหรับแบรนด์ที่ต้องสั่งผลิตกล่องเพิ่มเติมทุกเดือนหรือทุกปี การเก็บข้อมูลค่าสีจากการผลิตครั้งก่อนช่วยให้โรงพิมพ์มีข้อมูลสำหรับใช้อ้างอิงในการผลิตครั้งถัดไป
แม้สภาพเครื่องจักรหรือวัตถุดิบอาจเปลี่ยนแปลงไปตามเวลา แต่การมีข้อมูลที่ตรวจสอบได้ช่วยให้การควบคุมสีเป็นระบบมากกว่าการเปรียบเทียบด้วยสายตาเพียงอย่างเดียว
โรงพิมพ์นำค่า Delta E มาใช้ควบคุมคุณภาพอย่างไร?
ในการผลิตงานพิมพ์ที่ต้องควบคุมสีอย่างใกล้ชิด โรงพิมพ์สามารถนำค่า Delta E มาใช้ตรวจสอบได้ตั้งแต่ก่อนเริ่มผลิตจนถึงขั้นตอนสุดท้าย โดยแบ่งเป็น 3 ช่วงสำคัญ
1. ก่อนผลิตจริง: ตรวจสอบสีอ้างอิงและตั้งค่าเครื่องพิมพ์
โรงพิมพ์จะเตรียมสีอ้างอิงที่ได้รับการอนุมัติ แล้วพิมพ์ตัวอย่างเพื่อตรวจสอบค่าสี หากค่า Delta E สูงเกินเกณฑ์ที่กำหนด จะต้องตรวจสอบและปรับกระบวนการพิมพ์ก่อนเริ่มผลิตจำนวนมาก
2. ระหว่างผลิต: สุ่มตรวจสีอย่างต่อเนื่อง
เมื่อเริ่มเดินเครื่อง โรงพิมพ์จะสุ่มตรวจตัวอย่างตามแผนที่กำหนด เพื่อติดตามว่าสียังคงอยู่ในช่วงที่ยอมรับได้หรือไม่
หากพบว่าค่า Delta E เพิ่มสูงขึ้นผิดปกติ ผู้ควบคุมเครื่องสามารถตรวจสอบสาเหตุและแก้ไขก่อนเกิดของเสียสะสมเป็นจำนวนมาก
3. หลังผลิต: ตรวจสอบและบันทึกผลคุณภาพ
เมื่อพิมพ์เสร็จแล้ว จะมีการตรวจสอบตัวอย่างตามข้อกำหนดของงาน และอาจบันทึกผลในรายงานควบคุมคุณภาพ (QC Report) เพื่อใช้เป็นข้อมูลอ้างอิงสำหรับการผลิตครั้งต่อไป
ตัวอย่างการตรวจสอบค่า Delta E ในงานพิมพ์
สมมติว่าแบรนด์เครื่องสำอางกำหนดให้สีพื้นกล่องมีค่า ΔE00 ไม่เกิน 2.0 เมื่อเทียบกับสีตัวอย่างที่อนุมัติ
ช่วงการตรวจสอบ | ค่า ΔE00 | ผลการตรวจ |
|---|---|---|
เริ่มตั้งเครื่อง | 3.2 | เกินเกณฑ์ ต้องปรับสี |
หลังปรับเครื่อง | 1.4 | ผ่านเกณฑ์ |
ระหว่างผลิต | 1.6 | ผ่านเกณฑ์ |
ช่วงท้ายการผลิต | 1.8 | ผ่านเกณฑ์ |
หมายเหตุ: ตัวเลขเป็นตัวอย่างสมมติเพื่ออธิบายการควบคุมคุณภาพ ไม่ใช่ผลการวัดจากการผลิตจริง
จากตัวอย่างจะเห็นว่า การตรวจสอบสีตั้งแต่ช่วงตั้งเครื่องช่วยให้โรงพิมพ์พบความคลาดเคลื่อนได้ก่อนเริ่มผลิตจำนวนมาก ขณะที่การตรวจระหว่างผลิตช่วยรักษาความสม่ำเสมอของสีตลอดกระบวนการ
ทั้งนี้ การกำหนดความถี่ในการวัดและเกณฑ์การยอมรับควรพิจารณาตามประเภทงานและข้อกำหนดที่ตกลงกันไว้
คำถามที่พบบ่อย
Delta E (ΔE) เท่าไรจึงถือว่าสีดี?
ไม่มีตัวเลขที่ใช้ได้กับทุกงานพิมพ์ เพราะแต่ละอุตสาหกรรมกำหนดมาตรฐานแตกต่างกัน โดยทั่วไปยิ่งค่า ΔE ต่ำ ยิ่งหมายถึงสีใกล้เคียงกับต้นฉบับมากขึ้น ค่าที่ยอมรับได้ควรพิจารณาจากประเภทงาน มาตรฐานของลูกค้า และข้อกำหนดของโรงพิมพ์ร่วมกัน
ค่า ΔE = 0 ทำได้จริงหรือไม่?
ในทางทฤษฎี ΔE = 0 หมายถึงสีเหมือนกันทุกประการ แต่ในทางปฏิบัติทำได้ยากมากเพราะมีตัวแปรหลายอย่าง ทั้งวัสดุ กระดาษ หมึกพิมพ์ สภาพแวดล้อม และสภาพเครื่องจักร โรงพิมพ์จึงมักควบคุมให้อยู่ในช่วง Tolerance ที่กำหนดแทน
ใช้สายตาตรวจสีแทนการวัด Delta E ได้หรือไม่?
การตรวจด้วยสายตายังมีความสำคัญแต่ไม่ควรใช้เพียงอย่างเดียว เพราะการรับรู้สีของแต่ละคนแตกต่างกันและขึ้นกับสภาพแสง การใช้เครื่องวัดสีร่วมกับค่า Delta E จะให้ผลลัพธ์ที่แม่นยำและตรวจสอบย้อนกลับได้มากกว่า
Delta E ใช้เฉพาะงานพิมพ์หรือไม่?
ไม่ใช่ Delta E ถูกใช้ในหลายอุตสาหกรรมที่ต้องควบคุมความแม่นยำของสี เช่น อุตสาหกรรมสีรถยนต์ พลาสติก สิ่งทอ เครื่องสำอาง เฟอร์นิเจอร์ และการผลิตบรรจุภัณฑ์ เพื่อให้สีของผลิตภัณฑ์มีความสม่ำเสมอในทุกล็อต
หากค่า Delta E สูงเกินไปควรทำอย่างไร?
เมื่อค่า ΔE สูงเกินเกณฑ์ที่กำหนด โรงพิมพ์ควรตรวจสอบสาเหตุ เช่น การตั้งค่าสีของเครื่องพิมพ์ ความเข้มของหมึก วัสดุที่ใช้ หรือการ Calibrate เครื่องวัดสี จากนั้นจึงปรับแต่งและพิมพ์ทดสอบใหม่จนได้ค่าสีที่อยู่ในช่วงที่ยอมรับได้ก่อนเริ่มผลิตจริง ซึ่งช่วยลดของเสียและป้องกันปัญหาสีไม่ตรงในภายหลัง